Artykuł sponsorowany
Jak rozpoznać zużycie rolek posuwowych w frezarce po objawach na materiale i maszynie
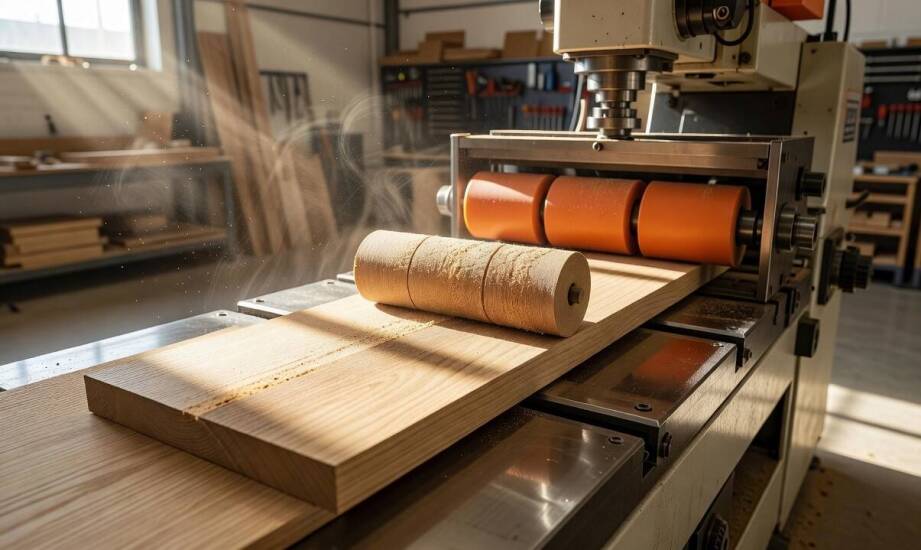
W produkcji zaawansowanych elementów z drewna pierwsze oznaki problemów z prowadzeniem surowca ujawniają się bezpośrednio na obrabianym materiale. Operator często dostrzega defekty wizualne na powierzchni deski znacznie wcześniej, niż zauważy nieprawidłowości w działaniu samego układu zasilającego. Prawidłowo funkcjonujący mechanizm zapewnia płynny ruch detalu przez strefę skrawania z ustaloną wcześniej prędkością. Zjawiska takie jak ślizganie się, skakanie lub odrzucanie drewna to wyraźne sygnały postępującej degradacji powłok chwytnych. Rozpoznanie tych anomalii na wczesnym etapie pozwala uniknąć produkcji kosztownych braków i zapobiega poważniejszym awariom układu napędowego maszyny stolarskiej. Sprawność całego procesu obróbczego zależy od utrzymania stałego tarcia pomiędzy elementem podającym a powierzchnią surowca. Nawet chwilowa utrata tego kontaktu destabilizuje cykl produkcyjny.
Przeczytaj również: Main
Ślady zużycia widoczne na obrabianym drewnie
Nierówne prowadzenie materiału pozostawia charakterystyczne wady strukturalne, które ułatwiają wstępną diagnozę usterki bez rozkręcania urządzenia. Detal przepuszczony przez maszynę z wyeksploatowanym mechanizmem wykazuje miejscowe wgłębienia, falistość płaszczyzn roboczych oraz wypolerowane pasy świadczące o poślizgu. Utrata ciągłego nacisku powoduje niekontrolowaną zmianę prędkości przemieszczania się deski względem szybko wirującej głowicy frezującej. Narzędzie tnące pracujące przy zmiennym oporze zostawia głębsze wyrwy w strukturze drewna lub wywołuje miejscowe przypalenia powierzchni. Takie uszkodzenia powstają dokładnie w tych punktach, w których element na ułamek sekundy zatrzymał się w komorze skrawania, a obracający się frez wygenerował nadmierne ciepło z tarcia. Ślady te są szczególnie widoczne na twardych gatunkach drewna, takich jak dąb czy jesion, które wymagają dużej płynności posuwu.
Przeczytaj również: Handel napędza gospodarkę
Powtarzające się skoki ciętego materiału generują odchylenia wymiarowe na całej długości profilowanej partii. Różnice w grubości lub szerokości deski stają się niezwykle uciążliwe podczas późniejszych prób pasowania gotowych komponentów meblowych. Inspekcja odrzuconych elementów pozwala precyzyjnie powiązać konkretny typ defektu z cyklem obrotu uszkodzonego koła podającego. Jeśli wgniecenia powtarzają się w równych odstępach odpowiadających obwodowi koła, usterka dotyczy punktowego wykruszenia warstwy chwytnej.
Przeczytaj również: Jakie innowacje technologiczne mogą wpłynąć na przyszłość ślusarstwa?
Reakcje układu napędowego i czynniki niszczące
Układ mechaniczny frezarki reaguje na utratę przyczepności zmianą kultury pracy oraz zwiększonym zapotrzebowaniem na korekty ustawień wrzeciona. Pracownik obsługujący linię zmuszony jest do ciągłego zwiększania siły docisku oraz manipulowania parametrami, aby wymusić przepchnięcie opornego elementu. Trudności w utrzymaniu stałego tempa wymuszają obciążenie silników, co prowadzi do drastycznych skoków poboru prądu. Skuteczne i bezawaryjne rolki do posuwu frezarki gwarantują płynne przekazywanie momentu obrotowego bez strat energii. Zużyte koła wprowadzają do przekładni niepożądane wibracje, a przenoszone na stalowy korpus drgania dodatkowo obniżają ostateczną precyzję profilowania krawędzi. Dźwięk pracy maszyny staje się głuchy i nierówny.
Środowisko pracy w profesjonalnych zakładach obróbki drewna drastycznie przyspiesza proces niszczenia polimerów. Wszechobecny pył drzewny miesza się z naturalnymi żywicami, tworząc twardą skorupę działającą jak materiał ścierny. Ta agresywna mieszanka powoli degraduje powierzchnię poliuretanową lub gumową, znacznie obniżając jej przyczepność. Dodatkowe znaczenie ma podwyższona wilgotność niedosuszonego surowca, która osłabia wiązania chemiczne w powłokach syntetycznych. Ciągła praca pod skrajnym obciążeniem fizycznym oraz intensywne tarcie prowadzą do mikropęknięć i ostatecznego oddzielenia się poliuretanu od metalowego rdzenia.
Metodyka diagnostyki i planowanie działań serwisowych
Wykluczenie błędów w kalibracji docisku wymaga przeprowadzenia dokładnej inspekcji wizualnej na całkowicie wyłączonym i zabezpieczonym urządzeniu. Oględziny poszczególnych wałków pozwalają wykryć głębokie pęknięcia, ubytki materiału oraz utratę geometrycznej osiowości. Wyraźne spłaszczenia lub stwardnienie wierzchniej warstwy często kwalifikują dany element do nałożenia nowej powłoki, o ile baza pozostaje nienaruszona. Dokumentacja techniczna z procesów obróbki metali w spółce SPOROL potwierdza, że precyzyjnie obrobiony i wyważony rdzeń determinuje możliwość skutecznej regeneracji. Całkowite zerwanie warstwy roboczej z rowków kotwiących lub uszkodzenie gwintów korpusu wymusza natychmiastowy zakup fabrycznie nowego podzespołu.
Systematyczne dokumentowanie obserwacji produkcyjnych ułatwia wczesne wykrywanie usterek w układach transportu materiału. Notowanie spadków jakości powierzchni deski, rejestrowanie głośniejszej pracy przekładni oraz zliczanie korekt nastaw pozwala technikowi utrzymania ruchu ocenić realną skalę degradacji sprzętu. Gromadzenie dokładnych danych z codziennej zmiany skraca czas poszukiwania przyczyny awarii i optymalizuje budżet przeznaczony na części zamienne. Wymiana wyeksploatowanych elementów podających zabezpiecza ciągłość produkcji i bezpośrednio chroni przed reklamacjami ze strony klientów.
Kategorie artykułów
Polecane artykuły

Rola architektów w projektowaniu nowoczesnych systemów wentylacyjnych

Jakie są korzyści z wyboru progów samochodowych od renomowanego producenta?

Jak wybrać idealny feeder zestaw z koszyczkiem dla początkujących?
